
www.engineering-japan.com
13
'26
Written on Modified on
川崎重工、液化水素プラント用配管の自動生産ラインを稼働開始|播磨工場の新設備で二重殻配管の製作を自動化し、商用規模の液化水素サプライチェーン実証事業に向けて初回スプールを出荷
www.kawasakirobotics.com
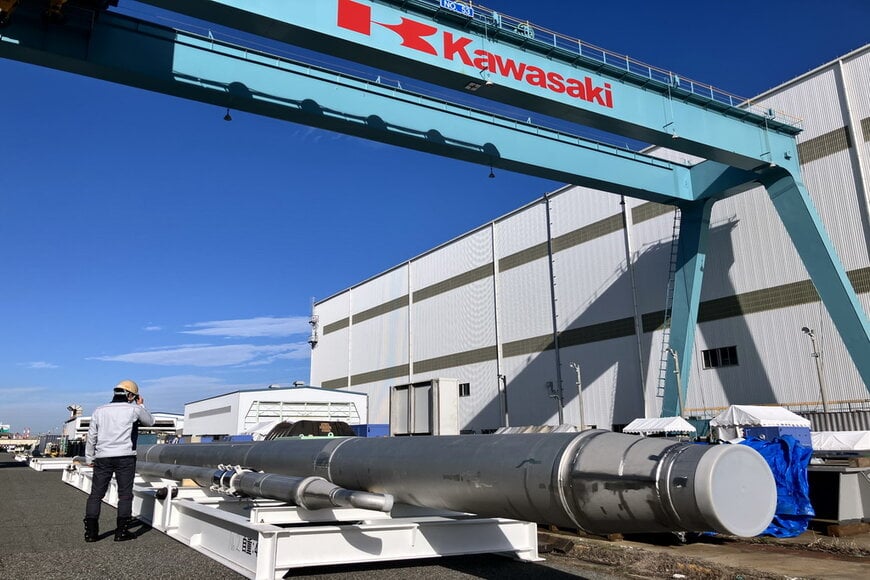
川崎重工業は、商用規模の液化水素インフラ向け製品を供給するため、兵庫県にある播磨工場に真空断熱二重殻配管の自動製造ラインを新設しました。本設備の導入は、国立研究開発法人新エネルギー・産業技術総合開発機構(NEDO)が推進する「液化水素サプライチェーンの商用化実証」を支援するものです。
産業スケール拡大と技術的課題
液化水素の輸送には、外部からの熱侵入を最小限に抑えながら、マイナス253℃の極低温を維持する必要があります。真空断熱二重殻配管は、内管と外管の間に積層断熱材を施工し、真空状態に保つことでこの課題に対応しています。
2020年に神戸の受入基地「Hy touch 神戸」で行われたパイロット実証と比較すると、商用規模への展開では「スプール」と呼ばれるプレハブ配管ユニットの必要数が約33倍に増加します。同時に、内管の最大径も約2.3倍に拡大します。こうした物量とサイズの要件を満たすため、製造リードタイムの短縮と品質のばらつき抑制を目的として、加工・溶接・検査の各工程における産業用自動化が不可欠となりました。
自動生産の仕組み
約20億円を投じ、延床面積5,400平方メートルの規模で構築された本設備は、独自のロボット技術や専用機械を活用し、製造工程を大きく2つの自動化ステージに分けています。
素管加工ライン:パイプのマーキング、切断、機械加工、および小型付属部品の溶接を自動で実行します。
サブアセンブリライン:内管と外管を接合してスプールを完成させる前段階として、配管部品の自動突合せ溶接、非破壊検査、積層断熱材の巻き付けを行います。
各スプールは寸法、長さ、形状がそれぞれ異なるカスタム仕様であるため、パラメータ管理が極めて重要になります。個々の部品には二次元コードが付与されており、生産設備が正確な加工パラメータを自動取得するとともに、部品のトレーサビリティ(追跡可能性)を確保します。また、システムは設備の稼働データを継続的に収集し、工程分析や不良の未然防止に役立てています。
導入とサプライチェーンの統合
2026年11月10日、川崎重工業は播磨工場で製造された工場製作スプールの初回出荷を完了し、神奈川県川崎市扇島で建設中の液化水素受入基地「川崎LH2ターミナル」へ納入しました。
工場での製造から現地での建設工事まで一貫した管理を行うため、二次元コードによる追跡システムは受入基地での現地据付フローにも拡張適用されています。NEDOがグリーンイノベーション基金事業全体の商用化枠組みを統括する一方、川崎重工業はエンジニアリング、自動化設備の統合、および部品製造を担っています。
運用上のインパクト
手作業による製造から、データ監視を伴う自動生産へと移行したことで、大量の極低温配管においても再現性の高い溶接品質と安定した断熱性能の確保が可能となりました。標準化されたパラメータ制御と自動非破壊検査により、大型インフラ製造におけるボトルネックが解消され、大規模な液化水素の受入・供給基地の技術的実現性を後押ししています。
編集:Evgeny Churilov(Induportals Media) - AIによる翻案
www.khi.co.jp
