www.engineering-japan.com
16
'26
Written on Modified on
大径多刃フライスによる浅切込み高能率加工
ワルターは、大面積の平面加工における生産性と経済性を高めるため、多刃構造を採用した大径エンドミル本体のラインナップを拡充しました。
www.walter-tools.com
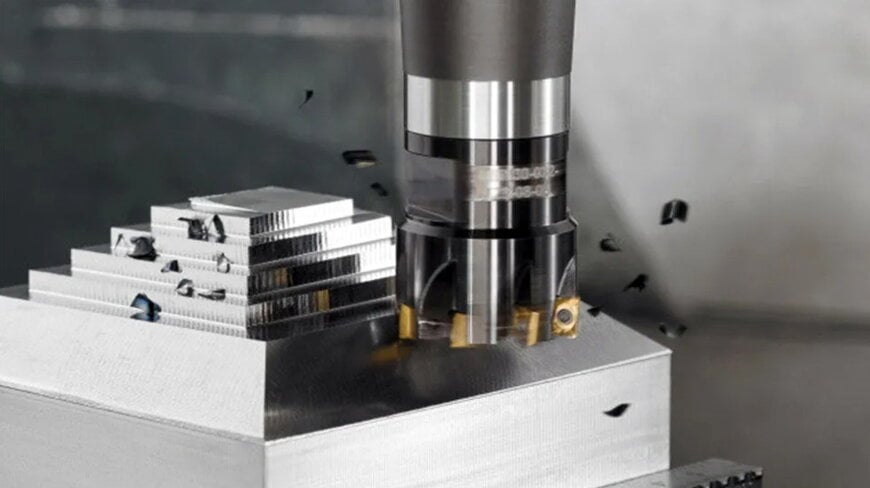
自動車、航空宇宙、一般機械加工などの産業分野を対象に、切削深さ16ミリメートル未満の浅切込み工程へ多刃大径フライス工具を導入することで、加工時間の短縮と材料除去率の向上が図られます。
大径化と高密度多刃設計による切削効率の向上
平面加工や浅い段付き加工において、取り代が少ない被削材を効率的に切削するためには、工具の送り速度を上げて単位時間あたりの加工量を増やす設計が求められます。従来のシリーズでは直径80ミリメートルまでを標準としていましたが、既存の小型インサートサイズ(BC..09およびBC..12)を流用可能なフライス本体として、直径100ミリメートル、125ミリメートル、160ミリメートルのモデルが設定されました。さらに、カートリッジ式工具システムを採用することで、最大工具径は315ミリメートルまで拡張可能です。小型インサートの採用は外周あたりの刃数密度を高める効果を持ち、主軸回転あたりの許容テーブル送りを高めて加工時間を短縮させます。
工具剛性の強化と汎用インサートによる加工安定性
新しいカッタ本体は、インサート取り付け部周辺の断面積を12パーセント拡大し、インサートとの接触面積を34パーセント増加させています。また、チップ座の支持構造を40パーセント強化することで、高送り時や断続切削時の変形を抑え、加工精度と工具寿命の安定化を確立しています。小型インサートによる単価抑制と合わせて、工具調達コストの最適化にも寄与します。適用範囲は、アルミニウム合金加工向けダイヤモンド焼結体(PCD)インサートから難削材向けの波形切れ刃形状インサートまで網羅しており、鋼(ISO P)、鋳鉄(ISO K)、ステンレス鋼(ISO M)、非鉄金属(ISO N)、難削材(ISO S)に対応します。加工形態は正面フライス加工、肩削り加工、ポケット加工、斜め沈み込み加工、ヘリカル加工をカバーします。
補足情報
本発表に含まれない技術仕様および競合比較
大径・多刃設計による浅切込み肩削り・正面フライス加工の分野では、サンドビック・コロマントの「コロミル490」やセコ・ツールの「スクエア6」など、小型かつ複数コーナを有するインサートを用いた工具群が標準的な比較対象となります。これらの競合工具は刃あたりコストの低減と刃数増加による高能率加工を狙いとし、一般に直径80ミリメートルから125ミリメートル前後の範囲で多刃モデルを展開しています。対してワルターの構造は、切削深さ16ミリメートル未満の領域において、インサート座の接触面積を従来比34パーセント、断面積を12パーセント強化した設計を保持しながら、カートリッジ式により最大直径315ミリメートルまで拡張している点に差異があります。高剛性なシート構造と小型刃の組み合わせにより、広面積加工におけるたわみを低減しつつ、切削抵抗を抑えた高送り安定性を確保しています。
編集:エフゲニー・チュリロフ(Induportals Media) - AI適応版
www.walter-tools.com